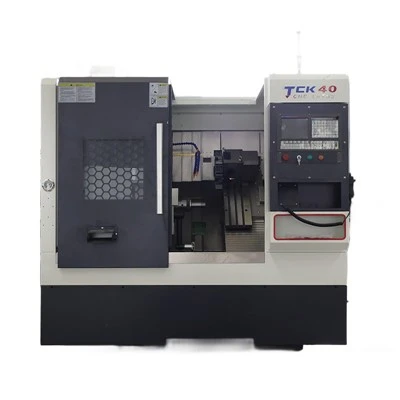
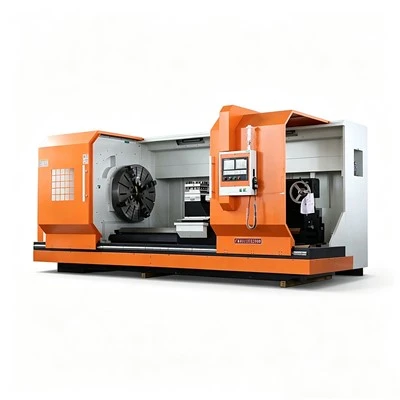
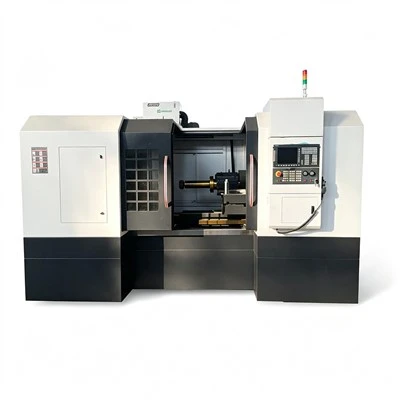
Virsmas slīpmašīnu ražošanas process
I. Konstrukciju projektēšana un materiālu izvēle
Galvenais strukturālais izkārtojums
Vārpstas izkārtojumu (horizontālu vai vertikālu) nosaka pēc slīpēšanas metodes (perifērā vai sejas slīpēšana); apvienojot to ar galda formu (taisnstūrveida vai apļveida), tiek iegūtas četras primārās mašīnas konfigurācijas.
Mašīnas gultnē parasti tiek izmantots augstas{0}cietības čuguns vai leģētais tērauds, kas ir pakļauts novecošanai, lai mazinātu iekšējo stresu un nodrošinātu ilgtermiņa stabilitāti.
Galvenās sastāvdaļas dizains
Vārpstas sistēma: izmanto hidrostatiskos gultņus vai augstas -precīzas rites gultņus; spēj sasniegt vairākus tūkstošus apgr./min. ar radiālo skrējienu, kas tiek kontrolēts mikronu līmenī.
Vadlīniju sistēma: izmanto precīzas rullīšu vadotnes vai hidrostatiskās vadotnes kopā ar roku{0}}kasīšanas paņēmieniem, lai nodrošinātu vienmērīgu kustību.
II. Pamatkomponentu ražošanas procesi
Vārpstas apstrāde
Žurnālu virsmas tiek apstrādātas, izmantojot īpaši-precīzas slīpmašīnas, un uzlabota nodilumizturība, izmantojot augstas-frekvences dzēšanu vai nitrēšanu, kam seko dinamiskā balansēšana.
Darba galdu ražošana
Taisnstūra galdiem ir nepieciešams līdzenums 0,005 mm/m robežās, savukārt apļveida galdiem ir nepieciešams aksiālais izskrējiens 0,003 mm robežās; tiek izmantots hibrīds slīpēšanas un ar rokām-kasīšanas process.
Slīpripu sistēmas integrācija
Riteņa galvā ir integrēta automātiskā balansēšanas iekārta un tiek izmantotas dimanta rullīšu kumodes vai CNC apgriešanas tehnoloģija, lai panāktu efektīvu slīpripu apgriešanu.
III. Montāžas un nodošanas ekspluatācijā paņēmieni
Precīzijas montāža
Vārpstas-līdz-tabulai perpendikularitāte un paralēlisms tiek kalibrēti, izmantojot lāzera interferometrus, un kļūdas tiek kontrolētas uz mazāku vai vienādu ar 0,005 mm.
Magnētiskās patronas montāža ietver vienmērīgu magnētisko polu sadalījumu, lai nodrošinātu konsekventu turēšanas spēku un novērstu sagataves pārvietošanos.
Dinamiskā nodošana ekspluatācijā
Vadlīnijas stingrība tiek pārbaudīta simulētās apstrādes slodzēs, un servosistēmas parametri ir optimizēti, lai nomāktu vibrāciju.
IV. Procesu optimizācija un pārbaude
Specializētas apstrādes metodes
Īpaši-garas sagataves tiek slīpētas segmentēti, termisko deformāciju kontrolējot ar dzesēšanas šķidruma cirkulācijas sistēmu.
Mazu pakāpienu vai slīpumu apstrādei stūru tīrīšanai secīgās darbībās tiek izmantoti smalki{0}}slīpēšanas diski (120 K–360 K).
Pārbaude un kalibrēšana
Kritiskie izmēri tiek pārbaudīti, izmantojot koordinātu mērīšanas iekārtu (CMM), un virsmas raupjums tiek pārbaudīts ar baltu{0}}gaismas interferometru (Ra mazāks vai vienāds ar 0,1 μm).
V. Tipisku procesu maršrutu piemēri
Mašīnas pamatnes liešana → Novecošanas apstrāde → Rupja frēzēšana → Vadlīniju precīza slīpēšana → Rokas skrāpēšana;
Vārpstas kalšana → Rupja virpošana → Termiskā apstrāde → Precīza slīpēšana → Dinamiskā balansēšana;
Darba galda apstrāde → Virsmas slīpēšana → Magnētiskā staba montāža → Turēšanas spēka pārbaude;
Mašīnas montāža → Lāzera kalibrēšana → Dinamiskā pārbaude → Procesa pārbaude.