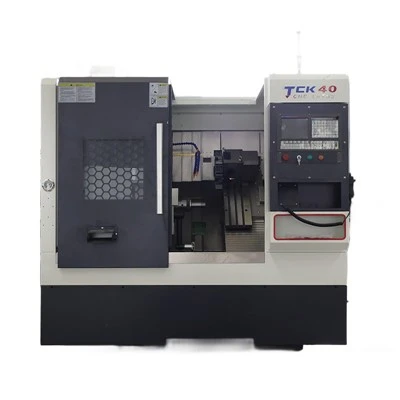
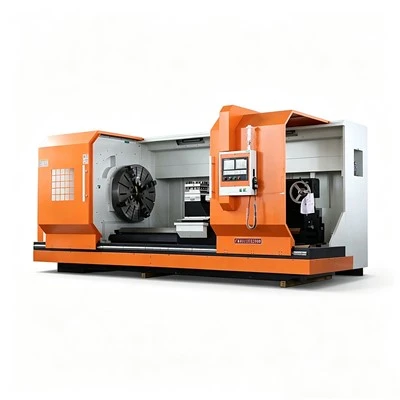
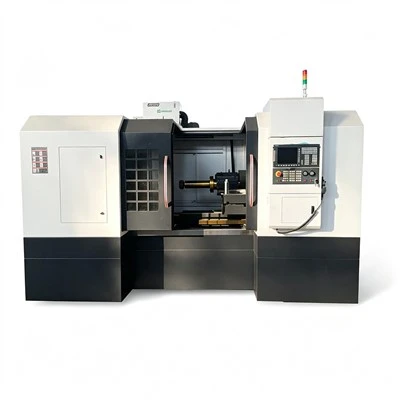
Slīpā-gulta CNC virpa ir augstas-stingrības, augstas-precizitātes darbgalds ar gultnes vadotnēm, kas izvietotas slīpumā (parasti 30 grādi, 45 grādi vai 60 grādi). To plaši izmanto mazu -līdz-vidēju- rotējošo detaļu efektīvai apstrādei tādās nozarēs kā automobiļu komponenti, precīzās vārpstas, hidrauliskās daļas, medicīnas ierīces un kosmosa rūpniecība. Tās konstrukcijas dizains apvieno tradicionālo plakano{11}}virpošanas iekārtu stabilitāti ar vertikālo iekārtu mikroshēmu{12}}noņemšanas ērtībām, padarot to par galveno konfigurāciju mūsdienu vidējas un augstas klases CNC virpošanas iekārtām. Šajās mašīnās parasti ir ātrgaitas motorizētas vārpstas (pārsniedz 3000 apgr./min.), augstas precizitātes servotorņi (8–12 stacijas), automātiskas skaidu noņemšanas sistēmas un pilnībā slēgti aizsargi. Tie atbalsta arī vairāku-kanālu vadību, C-ass funkcionalitāti, tiešo instrumentu apstrādi un Y-ass paplašināšanu, ļaujot veikt saliktas apstrādes uzdevumus, piemēram, virpošanu, frēzēšanu, urbšanu un vītņošanu. Dažos modeļos ir integrēti rīku iestatītāji,{28}}procesa mērījumi un viedas uzraudzības sistēmas, lai apmierinātu elastīgas un viedas ražošanas prasības.
Biežākās problēmas un risinājumi attiecībā uz CNC slīpās gultas virpu:
1. Apstrādes precizitātes samazināšanās
Cēloņi:
Vadlīnijas nodilums, vaļīgums piedziņas sistēmā, instrumentu nodilums utt.
Risinājumi:
Regulāri pārbaudiet un uzturiet vadotnes, lai nodrošinātu, ka virsmas ir gludas un bez nodiluma.
Pievelciet piedziņas sistēmu, lai novērstu precizitātes zudumu vaļīguma dēļ.
Nekavējoties nomainiet nolietotos instrumentus, lai nodrošinātu griešanas precizitāti.
2. Kustības ass iestrēgšana vai gausums
Cēloņi:
Nepietiekama eļļošana, padeves sistēmas darbības traucējumi utt.
Risinājumi:
Pārbaudiet eļļošanas sistēmu, lai pārliecinātos, ka smērviela ir pietiekama un tīra.
Notīriet un ieeļļojiet kustības asis, lai samazinātu berzi un pretestību.
Pārbaudiet un labojiet padeves sistēmas defektus, piemēram, pārnesumu nodilumu vai vaļīgas piedziņas siksnas.
3. Programmēšanas kļūdas vai darbības kļūdas
Cēloņi:
Programmas kodēšanas kļūdas, operatora pieredzes trūkums utt.
Risinājumi:
Pirms apstrādes rūpīgi pārbaudiet programmas kodu, lai nodrošinātu precizitāti.
Veiciet programmas simulāciju un pārbaudi, lai jau iepriekš atklātu un labotu iespējamās kļūdas.
Stiprināt operatoru apmācību, lai uzlabotu darbības prasmes un izpratni par drošību.
4. Dzesēšanas sistēmas kļūme
Cēloņi:
Nepietiekama dzesēšanas šķidruma padeve, dzesēšanas sistēmas bloķēšana utt.
Risinājumi:
Pārbaudiet dzesēšanas šķidruma padevi, lai pārliecinātos, ka tā ir pietiekama un tīra.
Iztīriet dzesēšanas sistēmu, lai novērstu aizsprostojumus un nodrošinātu vienmērīgu dzesēšanas šķidruma plūsmu.
Remontējiet vai nomainiet bojātās sastāvdaļas, piemēram, dzesēšanas šķidruma sūkņus vai sprauslas.
5. Elektrības kļūmes
Cēloņi:
Strāvas padeves problēmas, vaļīgi kabeļu savienojumi, novecojušas elektriskās detaļas utt.
Risinājumi:
Pārbaudiet strāvas padevi, lai nodrošinātu stabilitāti un atbilstību darbgalda prasībām.
Pārbaudiet kabeļu savienojumus, lai pārliecinātos, ka tie ir droši un nav vaļīgi.
Remontējiet vai nomainiet bojātus elektriskos komponentus, piemēram, relejus vai kontaktorus.
6. Instrumentu nodilums
Cēloņi:
Ilgstoša lietošana, skarbi griešanas apstākļi utt.
Risinājumi:
Regulāri pārbaudiet instrumentu nodilumu un nekavējoties nomainiet nolietotos instrumentus.
Izvēlieties piemērotus instrumentu materiālus un pārklājumus, lai pagarinātu instrumenta kalpošanas laiku.
Optimizējiet griešanas parametrus, lai samazinātu instrumenta nodilumu un lūzumu.
7. Vibrācijas problēmas
Cēloņi:
Slikta darbgalda konstrukcijas konstrukcija, nepareiza sagataves iespīlēšana, ar{0}}ar instrumentu saistītas problēmas utt.
Risinājumi:
Optimizējiet darbgalda struktūru, lai palielinātu stingrību un samazinātu vibrāciju.
Nodrošiniet pareizu sagataves nostiprināšanu, lai apstrādes laikā samazinātu vibrāciju.
Izmantojiet piemērotus griezējinstrumentus un regulāri pārbaudiet, vai instruments nav nodiluši un vai tie ir pareizi uzstādīti.